MES让制造企业实现数字化车间 企业信息化技术的核心引擎
在工业4.0和智能制造浪潮的推动下,制造企业正面临着从传统生产模式向数字化、网络化、智能化转型的关键挑战。企业信息化技术作为转型的基石,涵盖了ERP、CRM、SCADA、PLM等诸多系统。在这些系统中,制造执行系统(MES)扮演着承上启下的核心角色,是让制造企业真正实现数字化车间的关键引擎。本文将深入探讨MES如何凭借其独特功能,结合企业信息化技术,驱动车间层面的数字化变革。
一、数字化车间的内涵与挑战
数字化车间并非简单的设备自动化或“机器换人”,而是通过信息技术与制造技术的深度融合,实现生产过程的全面感知、实时互联、智能决策与精准执行。其核心特征包括:生产透明化、流程自动化、数据集成化、决策智能化。
传统制造企业在向数字化车间迈进时,普遍面临以下挑战:
- 信息孤岛:ERP等上层计划系统与底层自动化设备之间缺乏有效连接,生产指令与现场执行脱节。
- 黑箱作业:生产过程不透明,订单进度、设备状态、质量数据无法实时掌控。
- 响应迟缓:面对插单、设备故障、物料短缺等异常,无法快速调整,导致交期延误。
- 质量追溯困难:缺乏完整的产品全生命周期数据,难以实现精准追溯与持续改进。
- 资源浪费:设备利用率低、在制品库存高、人工统计效率低且易出错。
二、MES:数字化车间的枢纽与落地抓手
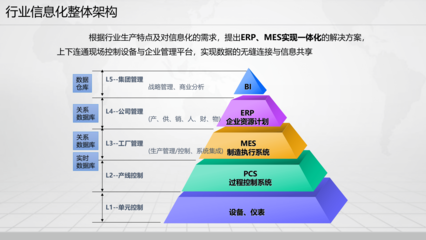
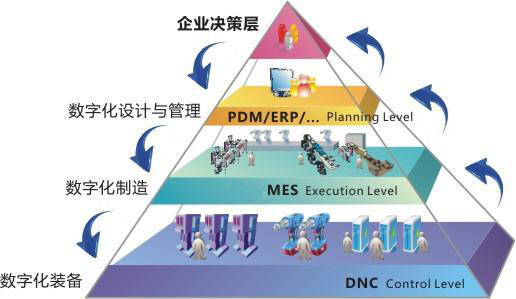
MES(制造执行系统)是位于上层计划管理系统与底层工业控制系统之间的、面向车间层的管理信息系统。它通过以下几点,成为数字化车间建设的核心:
- 承上启下,打通信息流:MES接收ERP下达的生产计划,将其分解为可执行的工序任务,并下发给底层设备或操作人员;实时采集生产现场的数据,反馈给ERP,形成闭环。
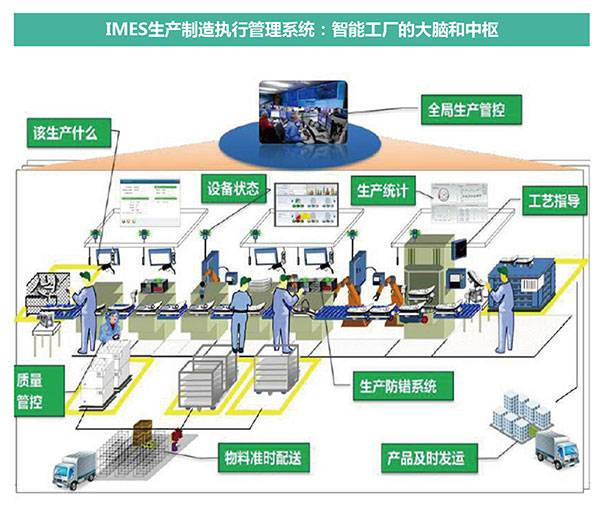
- 生产过程实时管控:通过工单管理、调度排产、派工报工、物料跟踪、设备监控、质量管理等功能,实现生产全过程的透明化与实时控制。
- 数据驱动决策:MES收集海量生产数据(如产量、良率、设备OEE、工时等),通过看板、报表和分析工具,为管理者提供精准决策依据。
- 支撑数字化车间关键场景:
- 无纸化作业:电子SOP、电子工单替代纸质文档,指导现场操作。
- 条码/RFID应用:实现物料、在制品、人员的精准标识与追踪。
- 设备互联:通过SCADA、OPC UA等技术与PLC、CNC、机器人等设备通信,实时获取运行状态。
- 质量追溯:建立从原料到成品的完整谱系,实现正向可跟踪、反向可追溯。
三、MES与核心企业信息化技术的协同
MES不是孤立存在的,它与企业的其他信息化系统紧密协同,共同构成数字化车间的技术生态:
- 与ERP集成:ERP负责计划、采购、销售、财务等,MES执行业务并反馈结果,实现计划与执行的闭环。
- 与PLM集成:PLM管理产品设计、工艺数据,MES获取正确的BOM、工艺路线和SOP,确保制造与设计一致。
- 与SCADA/PLC集成:实现设备数据的自动采集与控制指令的下发,是车间自动化的基础。
- 与WMS/QMS集成:协同管理物料配送、库存和质量管理,提升物流与质量效率。
- 与工业互联网平台集成:利用IoT、大数据、AI技术,实现预测性维护、能耗优化、智能排产等高级应用。
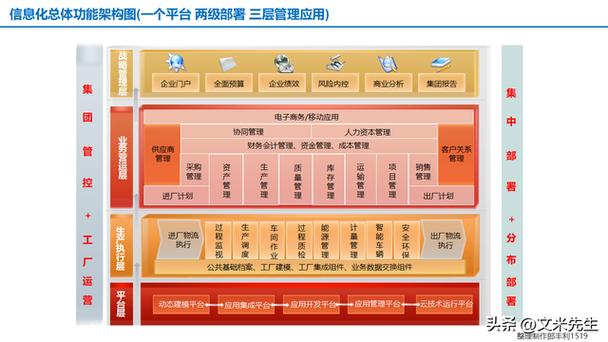
这种协同打破了传统的信息孤岛,构建了从战略层、管理层到执行层、控制层的纵向集成体系,以及从设计、供应、制造到销售、服务的横向集成体系。
四、应用案例:MES驱动的数字化车间转型
某大型汽车零部件制造企业,在实施MES之前,车间依赖人工派工和纸质记录,生产进度不透明,订单准时交付率仅为75%。通过部署MES,并与ERP、PLM、SCADA深度集成,该企业实现了以下转变:
- 生产透明化:电子看板实时显示各产线工单进度、设备状态和质量数据。
- 精准追溯:每个零件的生产过程、检验记录、操作人员均可追溯,满足了主机厂严格的批次追溯要求。
- 效率提升:系统自动排产和调度,使设备利用率提升了18%,订单准时交付率提高到95%以上。
- 质量改善:实时SPC监控和异常报警,使不良率降低了30%。
- 成本降低:在制品库存减少了25%,纸质文档成本大幅削减。
该企业成功从传统车间转型为数字化车间,MES在其中发挥了不可替代的核心作用。
五、结论与展望
MES作为企业信息化技术在车间层面的延伸与落地,是制造企业实现数字化车间的必由之路。它向上承接计划,向下控制设备,中间赋能人员,使制造过程变得透明、可控、智能。随着工业互联网、人工智能、数字孪生等新技术的发展,MES将向智能化、云化、平台化方向演进,进一步融合IT与OT,推动数字化车间向智能工厂迈进。对于制造企业而言,深刻理解MES的价值,并构建以MES为枢纽的企业信息化技术体系,是在新一轮工业革命中赢得竞争优势的关键。
如若转载,请注明出处:http://www.lnquib.com/product/25.html
更新时间:2026-11-01 23:56:30